


Что такое оснастка и почему её нельзя возить «как груз»
Оснастка — это инструмент, которым изготавливают другие детали: штампы для листовой штамповки, пресс-формы для литья, штанцформы для вырубки. Общее у них одно: рабочая поверхность точная, кромка закалённая, а стоимость ошибки высокая. Даже небольшая вмятина на посадочном пояске приводит к тому, что штамп начинает давать заусенец, а пресс-форма — облой.
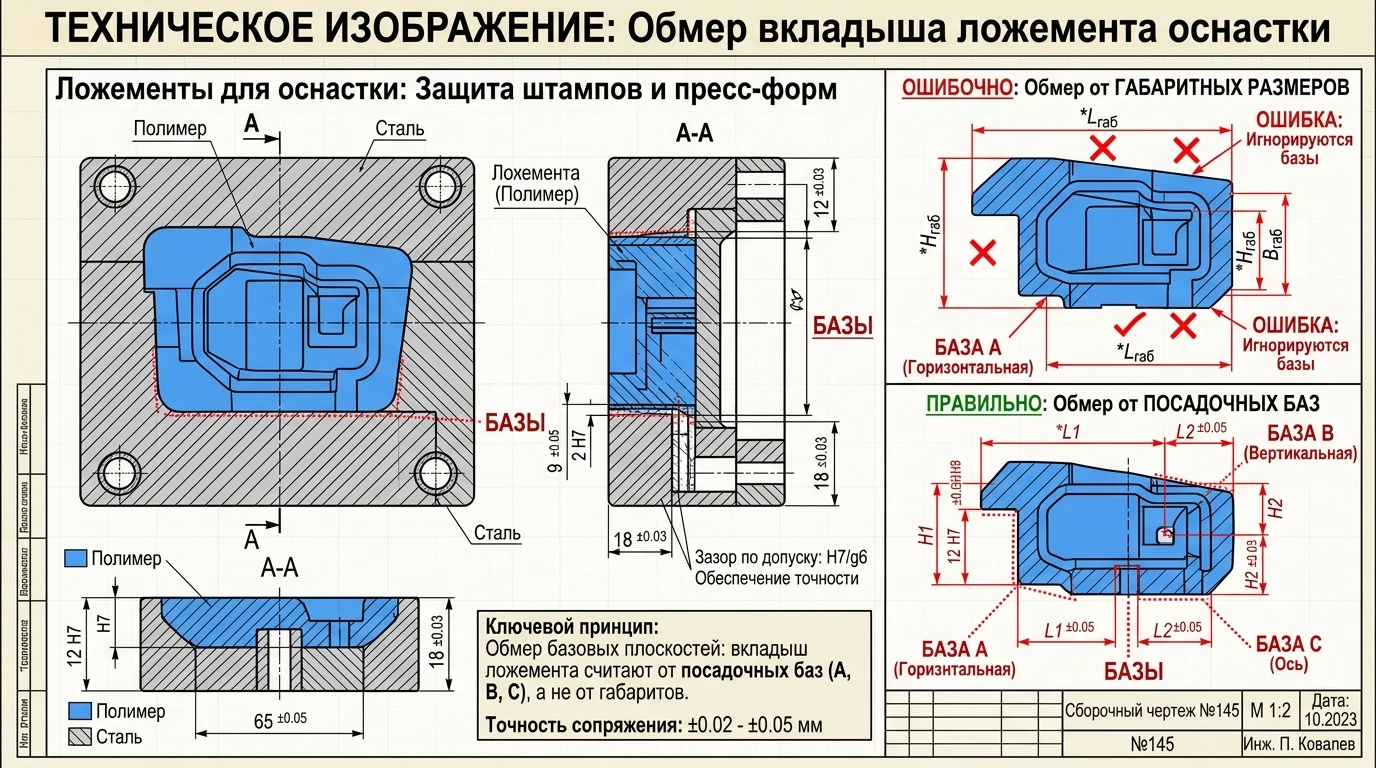
Отсюда главное отличие от обычного груза: оснастку нельзя «уложить мягко и закрепить ремнём». У неё есть рабочие поверхности, к которым нельзя прикасаться, и базовые поверхности, за которые её как раз и надо держать. Вкладыш проектируется от баз, как приспособление на станке.
Разведём близкие темы, чтобы не пересекаться с ними:
- Ложементы для слесарного инструмента — ручной инструмент, гнёзда под ключи и головки: масса небольшая, задача — разложить и не дать греметь.
- Изготовление кофров для оборудования — внешний корпус тары: оболочка, рёбра, крепёж, погрузка.
- Наш случай — внутренняя деталь под тяжёлую технологическую оснастку: посадочные пояски, кромки, направляющие колонки, масса от 50 кг и выше.
И ещё одно: оснастку часто перевозят не «на выставку», а между цехами и на ремонт. Это значит — десятки циклов в год, погрузка краном или штабелёром и тара, которая живёт годами.
Что ломается при перевозке
У оснастки пять типовых уязвимых зон, и каждая требует своего решения.
| Зона | Чем грозит | Что делает вкладыш |
|---|---|---|
| Режущая или рабочая кромка | Забоины, сколы, заусенец на готовой детали | Кромка разгружена: контакт идёт по корпусу, кромка стоит в выемке без упора |
| Посадочный поясок и базовые плоскости | Вмятина или натир, перекос при установке в станок | Жёсткие опоры по базовым плоскостям, прижим в стороне от пояска |
| Направляющие колонки и втулки | Изгиб, срыв посадки, задиры | Отдельные глубокие гнёзда по диаметру, без бокового давления |
| Крепёжные отверстия и резьба | Смятая резьба, сорванные болты при монтаже | Гнездо не опирается на отверстия: они остаются свободными |
| Выступающие толкатели, штыри | Сколы и изгиб при ударе о дно тары | Углубления по форме с запасом, амортизация под основанием |
Масса и опора: почему поролон не работает
Поролон и тонкий ППЭ гасят удар, но не держат вес. Под оснастку в 200–300 кг мягкое ложе сминается, гнездо теряет форму, и деталь начинает ходить в таре — а вместе с ней уходят и кромки, и посадочные пояски.
| Масса оснастки | Основание | Амортизация | Крепление |
|---|---|---|---|
| До 50 кг | EVA средней плотности | ППЭ по дну, 10–20 мм | Посадка по базам плюс прижим |
| 50–150 кг | EVA повышенной плотности | ППУ в зонах контакта с кромками | Посадка по базам, прижим, ограничители сдвига |
| 150–300 кг | EVA на жёсткой основе (фанера, композит) | ППУ по площади основания | Крепление к дну тары болтами или стяжками |
| 300–500 кг и выше | Жёсткая рама плюс полимерные опоры | Локальные амортизаторы под опорами | Жёсткое крепление к поддону, фиксация штабелёром за корпус |
Правило простое: чем тяжелее оснастка, тем меньше в конструкции «мягкого» и тем больше «жёсткого». Амортизатор остаётся в двух местах — под основанием, чтобы гасить удар о пол, и в зонах, где корпус контактирует с кромками. Всё остальное — жёсткие опоры по базам.
Многооборотная тара цеха
Когда оснастка ездит между цехами, вкладыш становится оснасткой второго порядка: он тоже изнашивается и тоже должен быть предсказуемым.
- Ресурс. Плотный EVA выдерживает десятки циклов, не крошится по кромке гнезда и не теряет геометрию. Тонкий ППЭ и поролон в многооборотной таре выходят из строя за несколько перевозок.
- Критерий замены. Не внешний вид, а появившийся люфт: если оснастка начала шевелиться в гнезде, кромки уже работают на удар.
- Ремонт. Локальный износ лечится ремонтной вставкой в зону гнезда, а не заменой всей детали — важно, чтобы конструкция это позволяла.
- Маркировка. Номер штампа, артикул тары и масса — на самом вкладыше или на шильде. Иначе на складе два похожих ящика путаются, а оснастка ставится не в свою тару.
Для тяжёлых отгрузок вкладыш обычно работает в паре с жёстким корпусом: тара принимает внешнюю нагрузку, вкладыш держит посадку. Как устроен корпус, видно в направлении кофры для оборудования.
Влага, СОЖ и коррозия
Оснастка приходит с производства с остатками СОЖ, а в неотапливаемом складе добавляется конденсат. Для закалённых поверхностей это прямой путь к коррозии, а для точных поясков — к изменению размеров.
- Закрытые ячейки. EVA и ППЭ не впитывают влагу и не отдают её обратно на металл — в отличие от поролона и тем более ткани. Логика выбора материалов разобрана в статье из чего делают ложементы.
- Вентиляция. Глухое гнездо без зазоров превращается в конденсатосборник: технологические зазоры по контуру работают и как каналы для воздуха.
- Защитные покрытия. Если оснастка уходит на хранение, поверхность обрабатывают консервационной смазкой — вкладыш не должен её стирать при укладке.
- Обувь тары. Ящик для многооборотной перевозки лучше держать на поддоне, а не на бетонном полу: низ — самое холодное место, конденсат там появляется первым.
Если оснастка хранится в ящике длительно, помогает съёмный верхний слой: его снимают для просушки, а не сушат весь вкладыш вместе с металлом.
Как заказать и как проверить посадку
Чтобы посчитать вкладыш под оснастку, нужны пять вводных: габариты и масса, базовые посадочные поверхности, выступающие и режущие элементы, внутренние размеры тары и способ погрузки — кран, штабелёр или вручную. Фото штампа сверху и сбоку плюс фото тары изнутри обычно закрывают весь список вопросов.
- Обмер. По чертежу или по факту; для сложного корпуса — 3D-скан, чтобы получить реальную геометрию баз. Об этой услуге — обмерный контроль геометрии.
- Схема баз и разгрузок. Согласуем, где жёсткая опора, где зазор, где разгрузка кромки.
- Материал и слои. Основание под массу, амортизация под основанием и в зонах контакта. Листы и толщины — в разделе материал для ложементов купить.
- Макет и контроль. Оснастка укладывается в готовый вкладыш: проверяем люфт, переворот тары, доступ к крепёжным отверстиям и строповочным точкам.
Изготовление возможно от одного комплекта, изготовление ложементов на заказ начинается с расчёта. Для серийных и многооборотных партий оснастка фиксируется, и следующие вкладыши идут по проверенной геометрии. Смежное направление для деталей и заготовок — производство ложементов для автомобильных запчастей.
Часто задаваемые вопросы
Чем вкладыш под штамп отличается от ложемента для ручного инструмента?
Ручной инструмент раскладывают по ячейкам: задача — чтобы ключи и головки не гремели и не терялись. Штамп или пресс-форму нужно удержать по базовым поверхностям и разгрузить режущие кромки при массе от 50 кг. Поэтому во втором случае работают жёсткая основа, опоры по посадочным плоскостям и крепление к таре.
Выдержит ли вкладыш массу 300–500 кг?
Да, если под полимерным слоем есть жёсткая основа — фанера или композит, — а сама оснастка крепится к дну тары. Один пеноматериал такую массу не держит: гнездо сминается, и оснастка начинает ходить при перевозке.
Как защитить режущую кромку штампа при перевозке?
Не опирать на неё. Кромка должна стоять в выемке с зазором, а нагрузка идёт по корпусу и базовым плоскостям. Дополнительно в зоне кромки оставляют амортизирующий слой, чтобы при ударе о пол кромка не встречалась ни с материалом, ни с тарой.
Можно ли использовать вкладыш в многооборотной таре цеха?
Да, из плотного EVA. Он держит форму гнезда десятки циклов, не крошится по кромке и допускает ремонтную вставку в изношенную зону. Критерий замены — не внешний вид, а появившийся люфт оснастки в гнезде.
Не появится ли коррозия на оснастке в закрытом ящике?
Риск есть, если материал впитывает влагу или в гнезде нет зазоров для воздуха. Закрытоячеистые EVA и ППЭ влагу не накапливают, а технологические зазоры по контуру дают вентиляцию. Перед длительным хранением поверхность оснастки обрабатывают консервационной смазкой.
Сколько стоит вкладыш и как быстро его изготовят?
Стоимость зависит от габаритов и массы оснастки, числа опорных зон, материала и тиража — точную цифру называем после оценки раскладки. Расчёт бесплатный, макет согласуется до резки, изготовление возможно от одного комплекта; срок фиксируем при согласовании заказа.
 +7 991 636-00-40


 partner@bbkey.pro